
發售日期:2026年1月26日
作者:周俊良,資深金屬分析師
黃銅是加工性能最佳的銅合金之一,通常是新車間在調試數控參數時首先加工的材料。黃銅具有優異的切屑形成性能、高速加工能力和精美的拋光效果,可實現高生產率和低刀具磨損。預計到2026年,在建築業復甦和電動車充電基礎設施建設的推動下,管道裝置、電氣連接器、汽車配件和裝飾五金等領域對精密黃銅零件的需求將保持強勁。
本指南專注於黃銅加工:常用牌號、最佳加工流程、優勢與挑戰、實用技巧、刀具推薦以及實際案例。無論您是進行大量生產還是製作原型,這些見解都能幫助您持續獲得潔淨無毛邊的零件。
常見的黃銅CNC加工用牌號
黃銅的選擇取決於其可加工性、強度和耐腐蝕性要求:
- C36000(易切削黃銅)→ 黃金標準-100% 可加工性,含鉛量高,斷屑性能優異。是大批量管件和閥門的理想選擇。
- C26000(彈殼黃銅)→ 具有良好的成形性和強度,是冷加工的無鉛材料。常用於彈藥箱和拉拔件。
- C28000(蒙茨金屬)→ 結構件強度較高,且加工性能良好。
- C46400(海軍黃銅)→ 增強了對海洋應用的耐腐蝕性。
- 無鉛選項(例如,C69300、環保黃銅)→ 因其飲用水和符合 RoHS 標準而越來越受歡迎。
小貼士為了獲得最高的生產效率,請從 C36000 開始。為了滿足監管要求,請改用無鉛鋼材——使用現代刀具加工,它們的加工性能幾乎與 C36000 一樣好。
適用於黃銅的加工工藝
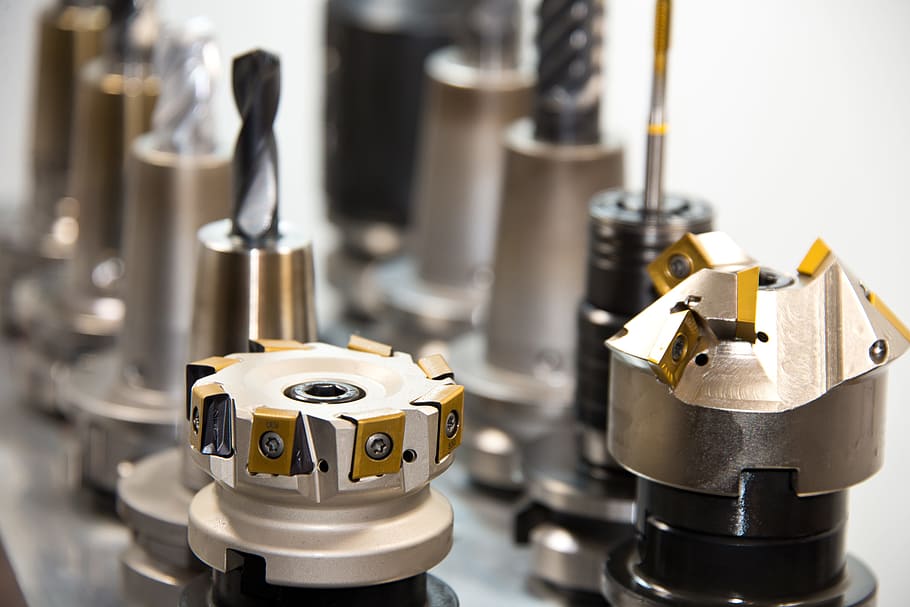
黃銅在大多數CNC加工中表現出色:
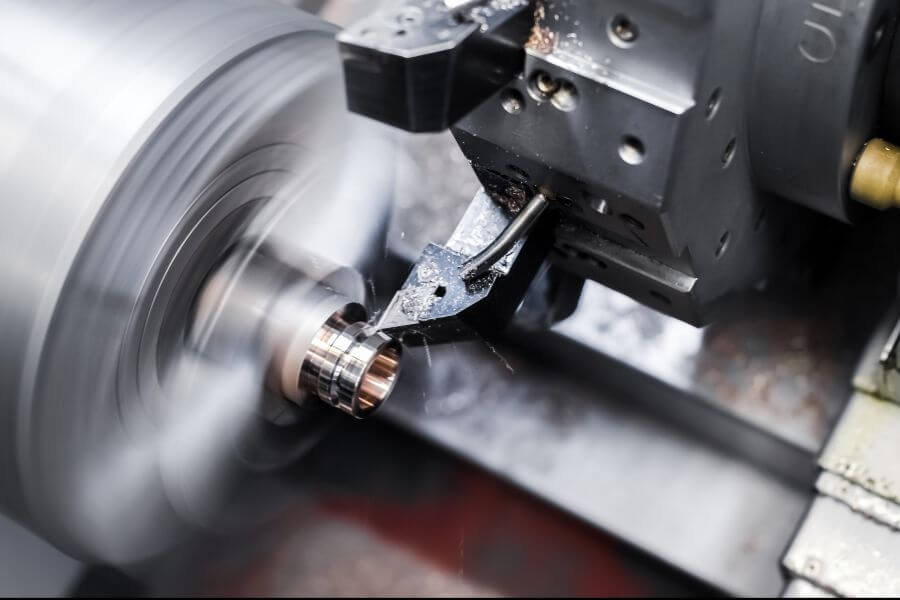
- CNC車削— 非常適合軸、配件和圓形零件 — 可實現高速運轉。
- 數控銑削— 非常適合複雜的幾何形狀、槽口和口袋。
- 瑞士型加工— 非常適合小型、高精度引腳和連接器。
- 鑽孔和攻絲— 螺紋清潔,毛邊極少。
- 研磨/拋光— 加工後易於獲得鏡面效果。
-
黃銅加工的優勢
- 一流的加工性能— 短而脆的木片減少了堆積,提高了疏散效率。
- 高速/進給— 在許多情況下,速度比鋁快 3-5 倍。
- 優異的表面光潔度— 自然光澤,易於拋光。
- 良好的耐腐蝕性— 尤其是在潮濕環境下,海軍黃銅製品會更加嚴重。
- 抗菌特性— 非常適合用於門把手等接觸表面。
挑戰與實際解決方案
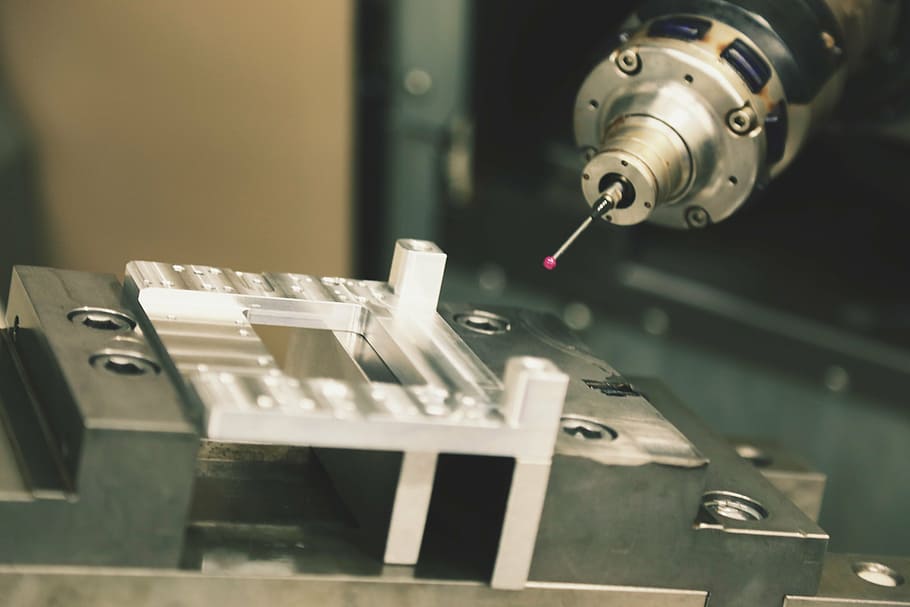
銅管樂器比較寬容,但要注意以下幾點:
- 鉛含量問題(C36000)→ 出於健康/監管原因,請使用除塵裝置並考慮使用無鉛替代品。
- 惱人的線索→ 大量塗抹冷卻液,並使用塗層水龍頭。
- 加工硬化(非易切削鋼種)→ 輕柔、穩定的傳球。
- 邊緣有毛刺→ 採用順銑和鋒利刀具進行最小加工。
專業提示:一定要使用冷卻液-即使是空氣噴射也有幫助,但乳化液可以防止染色並延長刀具壽命。
-
設計注意事項與技巧
- 公差:通常可達到±0.005毫米;透過溫度控制可實現更高精度。
- 壁厚:為確保穩定性,最小尺寸為 0.8 毫米。
- 半徑至少預留 0.3 毫米以方便刀具路徑的移動。
- 執行緒盡可能採用滾壓攻牙設計-速度更快、強度更高。
- 完成:儘早確定拋光或電鍍工藝,以提高成本效益。
工具和參數建議
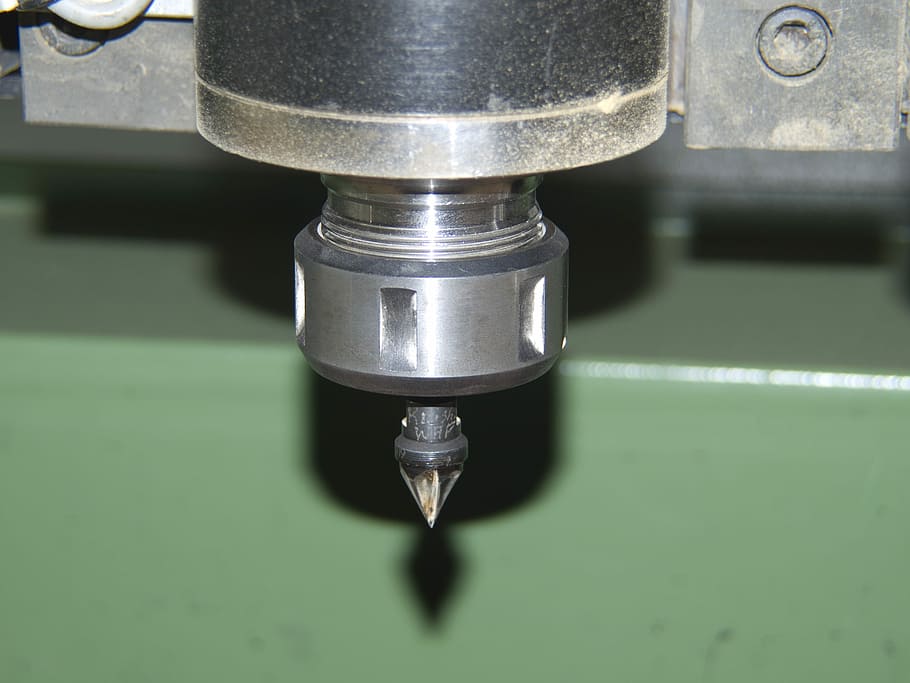
- 工具材料:大多數情況下使用未塗層的硬質合金;大批量生產時使用鑽石塗層。
- 範例參數(C36000,10 毫米立銑刀):
- 主軸轉速:10,000-15,000 轉/分
- 進給速度:2,000-4,000 毫米/分鐘
- 深度:1-3毫米軸向
- 冷卻液建議採用浸水法-防止變色。
-
實際應用
- 水暖配件和閥門
- 電氣端子和連接器
- 精密齒輪和鎖具
- 裝飾五金和樂器
- 汽車感光元件和緊固件
2026年的成本與永續因素
黃銅仍經濟實惠(價格約為每公斤6-9美元,取決於等級),且廢料價值極高。無鉛黃銅因其符合綠色建築認證標準而越來越受歡迎。
最後想說的話
黃銅加工在有色金屬加工中擁有最高的生產效率和最佳的表面光潔度。只要選用合適的黃銅牌號碼並做好相應的加工準備,每次加工都能獲得可靠、高品質的零件。
準備開始您的黃銅專案了嗎?下載我們最新的黃銅合金目錄,了解庫存情況和規格,或聯絡我們的團隊以取得客製化報價和加工支援。
-
發佈時間:2026年1月26日