
發售日期:2026年6月7日
作者:胡彥偉,Cymber Metal技術專家
大家早安!
我是來自Cymber Metal的胡彥偉。
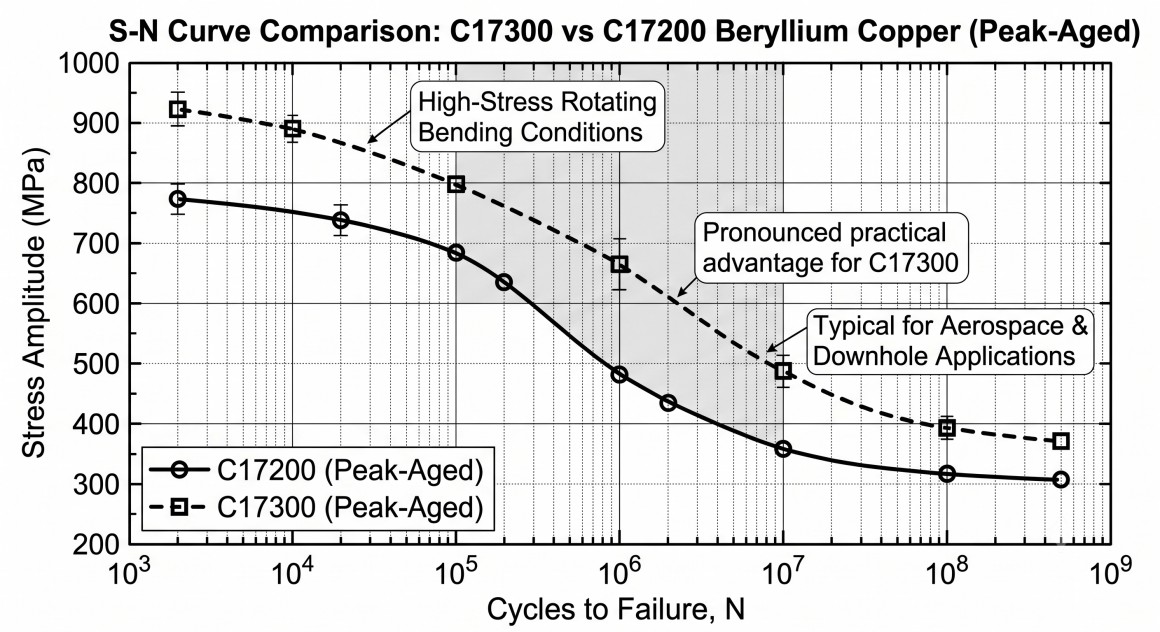
18個月前,一家美國國防承包商送來一套失效的C17200鈹銅彈簧組件,該組件來自一個高振動航空電子模組。這些零件的設計規格為峰值老化狀態,抗拉強度為1200 MPa,並應能承受450 MPa交變應力下的10⁷次循環。然而,它們在2.3 × 10⁶次循環後失效,典型的疲勞條紋從傳統加工留下的刀痕處開始出現。
我們生產的替換零件C17300板材-標稱強度相同,但透過控制鉛含量以提高可加工性,並經過精心設計的固溶退火+時效硬化循環處理-在同一試驗裝置上的循環次數超過了1.4 × 10^7次。差別不在於紙面上的合金牌號,而是從板材到成品零件的加工過程。
2026年,當航空航太作動器、井下工具、高可靠性連接器和精密防禦機構等應用領域出現高應力循環負荷時,資深工程師將不再接受「鈹銅」作為通用規格。他們需要兼顧可加工性、疲勞壽命和老化後的尺寸穩定性,因此要求使用C17300材料。
為什麼C17300在高應力下性能優於其他鈹銅牌號
C17300 是一種含鉛高強度鈹銅合金(標稱含鈹 1.9%,鉛 0.4%)。鉛的加入改善了斷屑性能,減少了刀具磨損,同時又不犧牲鈹銅合金在高應力工況下不可取代的核心性能:
- 峰值時效拉伸強度為 1100–1300 MPa
- 屈服強度通常為 1,000–1,150 MPa
- 優異的疲勞耐久極限(旋轉彎曲10^7次循環後通常>450 MPa)
- 峰值狀態下電導率為 22–28 % IACS
- 在海洋和工業環境中不產生火花且具有良好的耐腐蝕性
與 C17200 相比,C17300 在保持幾乎相同疲勞強度和強度性能的同時,顯著提高了加工性能。對於最終時效處理前需要進行大量銑削、鑽孔或螺紋加工的零件而言,這意味著更低的刀具成本、更嚴格的製程控制以及更少的廢品。
熱處理順序:決定公差能否維持的關鍵因素
鈹銅只有在經過適當的固溶退火(通常為 800–850 °C)和時效硬化(315–330 °C,2–3 小時)後才能展現其高應力性能。加工順序與這些熱循環的先後順序至關重要。
我們從其他供應商仍然看到的常見故障模式:
- 完全在老化狀態下進行加工→刀具磨損過大,且有表面損傷的風險,從而引發疲勞裂紋。
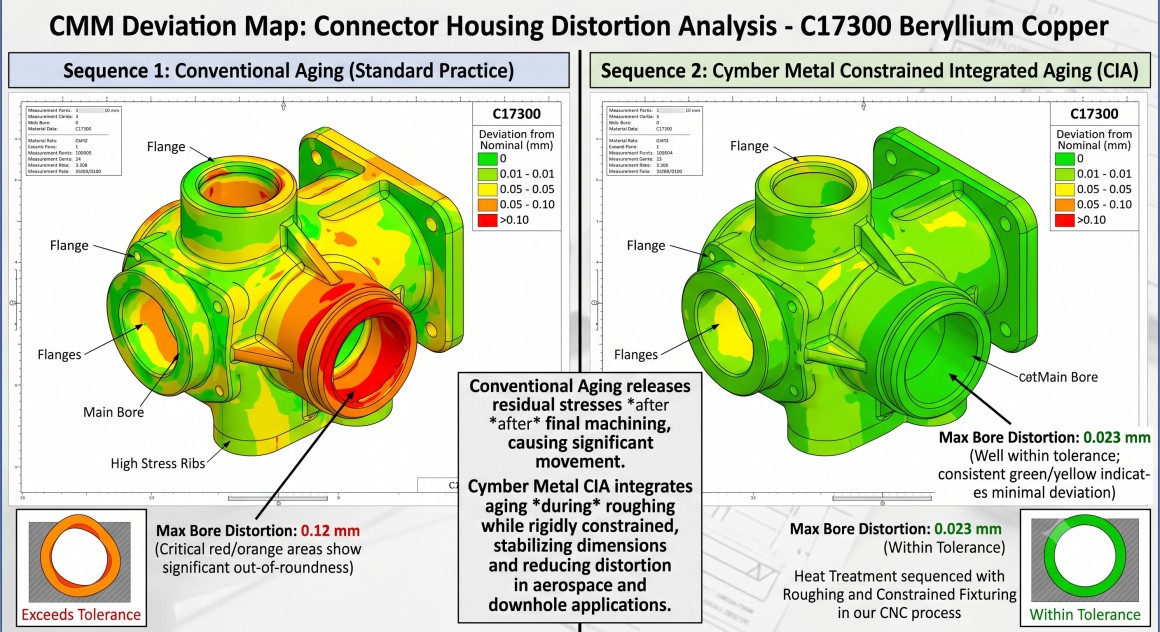
- 在固溶退火狀態下進行粗加工,然後在無約束條件下進行時效處理 → 精密孔和薄壁的變形量為 0.08–0.15 毫米。
- 過度老化以「恢復」尺寸 → 疲勞強度下降和應力腐蝕敏感度增加。
在我們的CYMBERCNC加工車間我們將熱處理視為一個綜合製程變數。對於高應力 C17300 零件,我們通常:
- 對處於固溶退火或輕微時效狀態的板材或棒材進行粗加工。
- 採用可控的最終時效硬化工藝,並使用夾具限制關鍵尺寸。
- 老化後對關鍵特徵進行精加工,以達到所需的表面完整性和公差。
此方法通常能使孔徑精度達到±0.02毫米,薄片精度達到±0.05毫米,同時也能提供完整的峰值老化機械性能。
C17300精密加工:安全性、刀具壽命和表面完整性
鈹銅加工有著不可妥協的安全要求:所有作業都必須將空氣中的鈹粉塵濃度控制在 OSHA 和國際標準規定的暴露限值以下。我們的車間配備了封閉式加工中心、高效過濾系統以及完善的操作規程,確保我們能夠安全地進行 C17300 的批量加工。
從製程角度來看,當參數正確時,C17300 機器運轉乾淨俐落:
- 使用高壓冷卻劑,在 150–300 SFM 的流速下加工硬質合金或 PCD 刀具
- 正前角幾何形狀和鋒利邊緣可最大限度地減少積屑瘤。
- 可控的晶片排出,以防止晶片被再次切割,從而避免晶片嵌入並產生應力集中。
我們通常能夠在密封和接觸表面上實現 Ra ≤0.6 μm 的表面粗糙度——這對於高應力連接器的疲勞壽命和電氣性能至關重要。
Cymber Metal的綜合能力-材料+工藝,而不僅僅是庫存
資深工程師最關心的是一件事:成品零件在經過每一次熱處理和機械加工後是否符合規格,並且具有完全可追溯性?
我們透過控制整個鏈條來回答這個問題:
- 我們3200噸的倉庫備有大量C17300板材、棒材、帶材和線材現貨,所有產品均附有工廠證書和批次追溯證明。
- 具備在可控流程中依序完成粗加工、約束時效和精加工的內部能力
- 包含熱處理記錄、機械測試結果和尺寸報告在內的全套文件,滿足最嚴格的航空航太和國防品質系統要求。
您可以在這裡瀏覽我們完整的鈹銅產品系列:鈹銅製品
請點擊此處查看我們如何將C17300板材和棒材加工成對疲勞性能要求極高的精密零件:CYMBERCNC加工車間
高應力應用實用規範指南
| 要求 | C17300 的推薦方法 | 為什麼這對高壓服務至關重要 |
|---|---|---|
| 峰值力學性能 | 溶液退火 + 約束年齡至高峰狀態 | 最大疲勞壽命和屈服強度 |
| 尺寸穩定性 | 粗加工機器 → 受限年齡 → 精加工機器 | 熱循環後維持±0.02–0.05 mm |
| 表面完整性 | 銳利PCD/碳化物,Ra≤0.6 μm,壓縮殘餘應力 | 防止刀具痕跡處產生疲勞。 |
| 安全與合規 | 採用有據可查的鈹控制的封閉式加工 | 符合 OSHA 和客戶 EHS 要求 |
| 可追溯性 | 完整材料檢驗報告 + 熱處理記錄 + 首件檢驗報告 | 符合 AS9100 / NADCAP 等級的審核要求 |
最後想說的話
在高應力環境下,選擇C17300鈹銅並非因為其單價低廉,而是因為經過從板材到精密加工和可控時效的正確處理後,它能展現出其他材料難以匹敵的強度、抗疲勞性、導電性和尺寸穩定性等獨特優勢。
成功的工程師會將整個流程——材料狀態、熱處理時間、加工參數和表面完整性——視為一個單一的整合過程,而不是供應商之間的一系列交接。
Cymber Metal 擁有 3200 噸的倉庫、完善的數控加工流程,以及在同一工廠內完成熱處理工序和精細加工的能力,這一切都是為了滿足這些嚴苛的應用需求而打造的。我們不僅供應鈹銅板或棒材,而是提供成品、經疲勞測試合格的零件,並具備高階工程師所需的可追溯性和製程控制能力。
如果您目前正在為高應力循環應用指定或認證 C17300(或正在考慮使用該材料),請將您的圖紙、應力要求以及任何熱處理或表面完整性限制發送給我們。我們將檢視整個製程,並向您詳細展示我們如何控制決定零件服役壽命的各項變數。
聯絡我們以取得 C17300 板材、棒材及精密加工零件的支持
發佈時間:2026年6月7日