
發售日期:2026年10月2日
作者:胡彥偉,Cymber Metal技術專家
即使銅管的外徑符合標稱值,也可能在彎管機上發生故障。原因可能是管壁一側過薄、內表面有缺陷,或是存在採購訂單中未明確規定的殘留物。
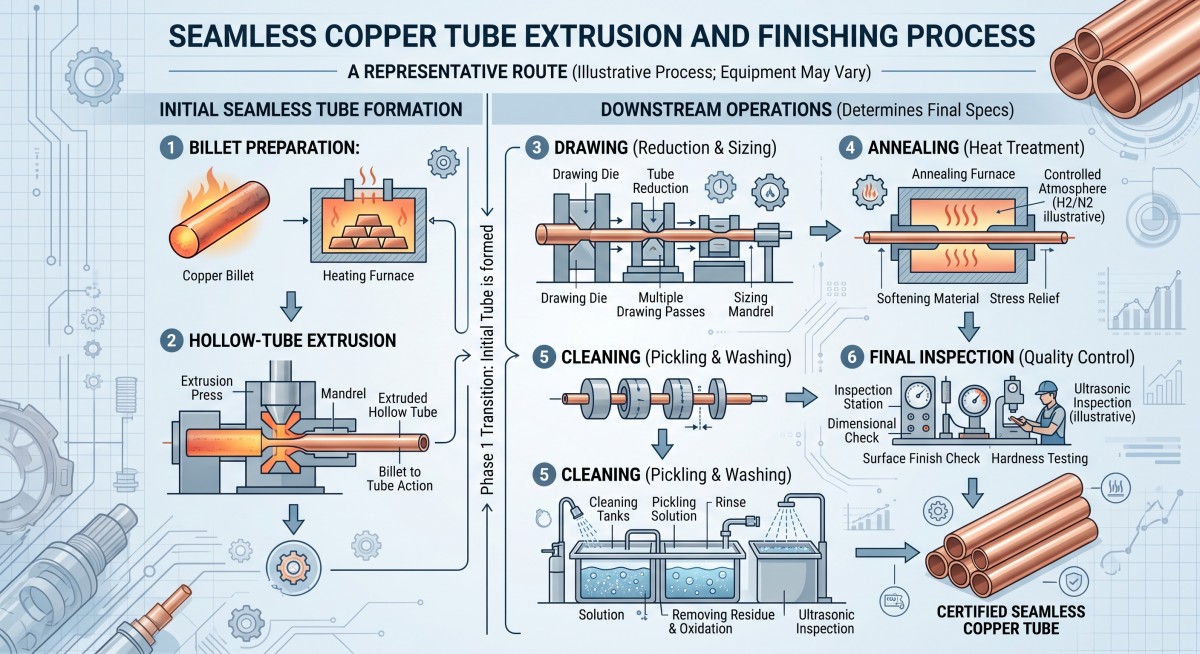
這就是為什麼買家不應該評判…無縫銅管擠出工藝透過拋光的外表面或單次壁厚測量來判斷。擠壓成型形成初始的空心管,但拉拔、退火、清洗、矯直和後續處理都會影響最終交付給客戶的產品。銅管成形的研究證實,模具對準和後續拉拔條件會改變壁厚偏心率。
對於採購團隊而言,實際問題不僅僅是“這是否無縫銜接?”,而是:所交付的管材是否在每個約定的檢驗點都滿足最低壁厚、尺寸、內部清潔度和表面要求?
簡答:銅管品質受哪些因素控制?
壁厚均勻性始於坯料以及沖孔器或芯軸、模具和容器的對準情況。後續拉拔工藝可能會改善或惡化壁厚分佈,具體取決於模具和製程控制。表面品質取決於坯料狀態、熱加工溫度、模具磨損、拉拔潤滑、退火、清潔和搬運。買方應明確規定最終產品的驗收標準,而不是想當然地認為擠壓工序本身就能保證這些標準。
無縫銅管擠出工藝是如何進行的?
典型的生產流程始於銅坯。生產商透過適當的沖孔和擠壓製程形成空心預製管,然後進行後續的縮徑和精加工工序,最終達到訂單要求的尺寸和狀態。具體的工序順序會因管徑、壁厚、合金成分、長度以及生產商的設備而有所不同。
| 階段 | 它確立了什麼 | 買家該注意什麼 |
|---|---|---|
| 鋼坯製備 | 合金成分及起始原料條件 | 等級、可追溯性和肉眼可見的坯料缺陷 |
| 穿孔和擠壓 | 初始空心形狀和母管幾何形狀 | 芯軸對準、流動不均勻和早期壁偏心 |
| 圖紙或其他尺寸縮減 | 最終或接近最終的OD和牆 | 模具/塞子狀況、減壓計畫和潤滑 |
| 如有需要,進行退火處理 | 特定溫度和成型行為 | 表面氧化、清潔度和一致性 |
| 矯直、切割和清潔 | 交付物長度和最終演示 | 凹痕、刮痕、毛邊、殘留物和管端保護 |
| 最終檢驗 | 違反採購規格的證據 | 採樣位置、最小壁厚、外徑、表面和記錄 |
不要想當然地認為所有無縫銅管的生產流程都相同。要詢問供應商具體的生產步驟。提供的成品管尤其是在應用依賴彎曲、膨脹、壓力完整性或清潔的內部通道時。
賽博金屬的純銅產品系列包括直管和盤管的範例。這些表格可作為產品詢價的有用起點,但最終的生產路線和檢驗範圍仍需根據具體訂單進行確認。
造成銅管壁厚不均勻的原因是什麼?
芯軸對準和材料流動
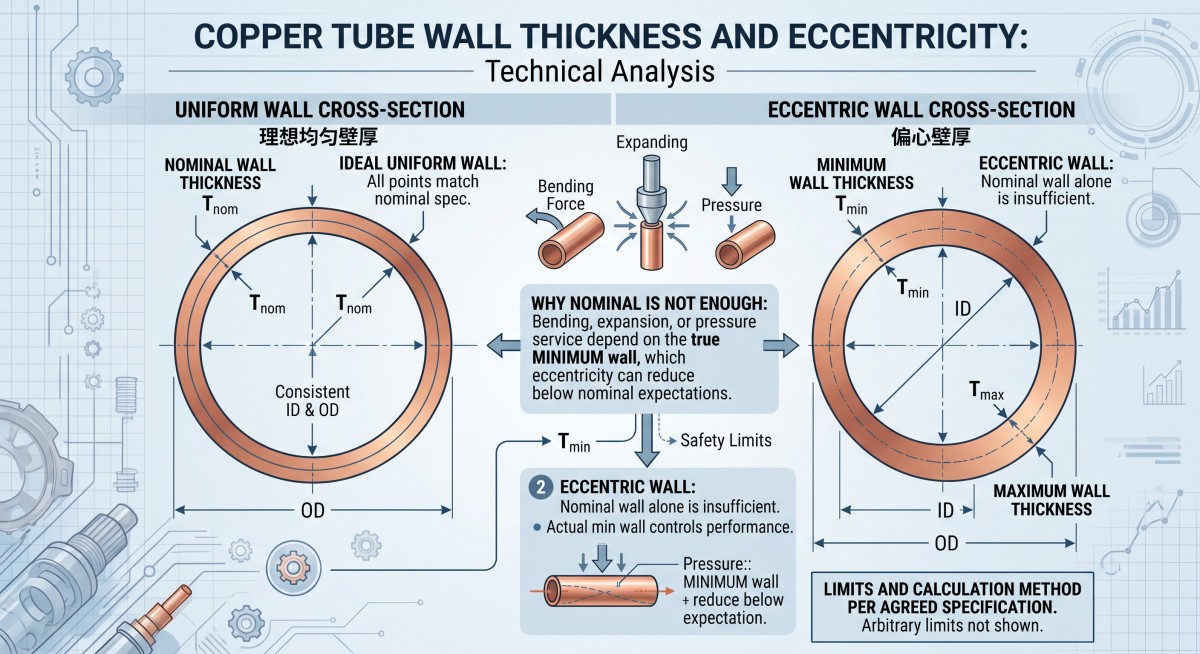
在擠壓母管中,芯軸決定了內部通道,而周圍的模具控制外部流動。如果這些零件沒有正確對準,則擠壓出的管材一側可能比另一側厚。坯料加熱不均勻、摩擦力變化、模具磨損以及負載下的移動都會導致管材沿長度方向出現厚度差異。一項銅管擠壓研究發現,沖孔器或芯軸的錯位會影響偏心率,在模擬的條件下,角度錯位的影響特別顯著。
這不僅僅是外觀問題。一根管子,帶有可接受的平均的牆體可能仍然存在不可接受的問題最小牆體在其圓週上的某一點。
繪圖並不能自動修正不均勻的母管
拉拔模具以及任何內部塞子或芯軸都會影響預製管的縮徑方式。它們的幾何形狀、位置和狀態都至關重要。對拉拔銅管的研究表明,拉拔裝置的設定可能會減小或增大偏心率;它並不能保證糾正初始管材的缺陷。
在審核報價時,詢問壁厚要求是否僅適用於標稱尺寸,還是也適用於實際尺寸。最小測量牆以及成品周向偏差。
請將測量方法寫入詢價單。
「壁厚:1.0 毫米」這個描述留下了幾個未解之謎。 1.0 毫米是標稱值、最小值還是帶有公差的目標值?供應商將在哪裡測量?每根管子會在圓週上和沿著每根管子的方向分別檢查多少個位置?
偏心率計算可用於比較樣品,但不同的合約和標準對其定義可能不同。如果您使用諸如以下的計算方法:(最大牆高 - 最小牆高)÷(最大牆高 + 最小牆高)× 100%稱之為雙方商定的詢價指標並說明抽樣位置和驗收限度。貨物到達後,請勿在爭議中引入百分比。
哪些因素會影響外表面和內表面?
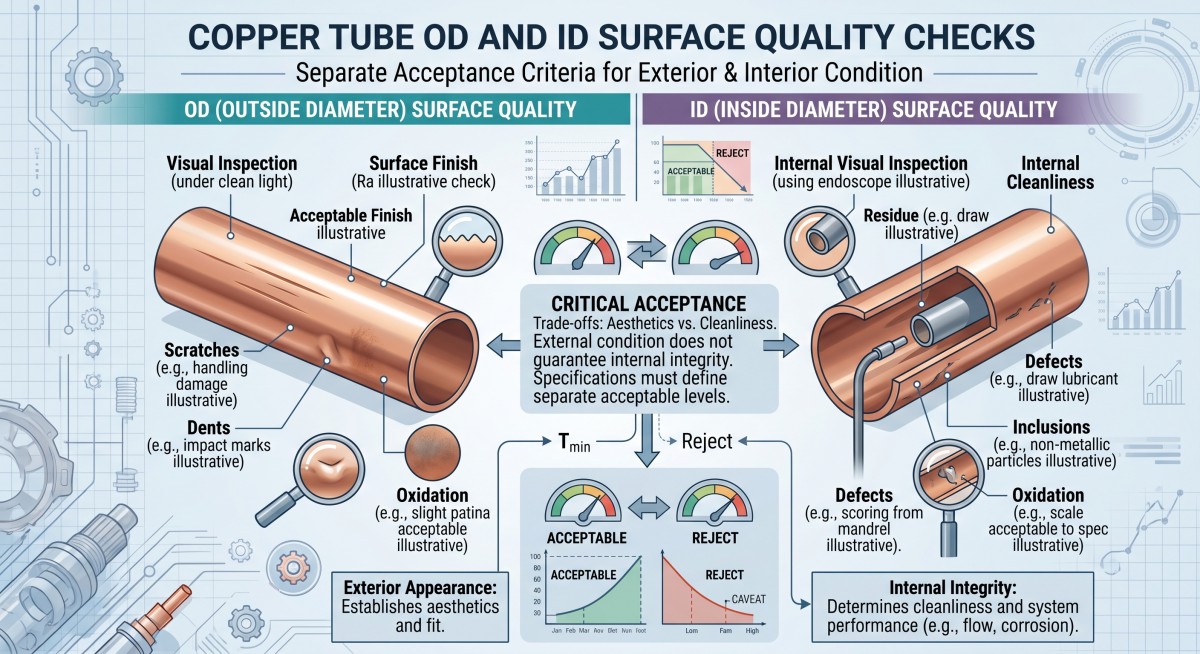
良好的光學密度並不能證明身分證件乾淨。
外表面可能存在模痕或拉拔痕跡、刮痕、凹痕、氧化、疊層或裂縫。內表面可能有成型痕跡、嵌入顆粒或殘留潤滑劑。有些缺陷源自於坯料製備或熱成型過程;有些缺陷則在拉拔、切割、清洗或運輸過程中產生。無縫銅管生產技術文獻指出,模具、潤滑和搬運是造成最終表面差異的顯著因素。
採購規範中需明確列出三項要求:
- 外貌:哪些外徑和內徑標記是不可接受的?明確重要表面,並在必要時使用經批准的參考照片。
- 正直:是否禁止有裂痕、搭接、針孔或其他缺陷?請明確所需的檢驗方法和驗收標準。
- 清潔度:是否控制殘留油、顆粒、水垢或水分?請說明適用的方法和最終用途的限制條件。
冷凍迴路、醫用氣體裝置和裝飾管的驗收標準並不相同。如果買方對這三者都採用「表面清潔光滑」這樣模糊的要求,那麼在入庫檢驗時就會出現第一個嚴重的爭議。
根據應用需求選擇合適的銅等級和產品標準。
C11000、C10200 和 C12200 不應被視為可互換的採購標籤。在批准替代品之前,請確認實際等級、回火狀態、適用的產品標準和所需的測試結果。 Cymber Metal 也提供一份單獨的指南。C12200 與無氧銅管供買家比較材料路線。
該標準應遵循應用和產品形式不僅僅是管材是無縫的事實。 ASTM B75/B75M 針對的是無縫銅管;其他規範可能適用於給水管或空調冷管。請索取標準的完整編號和版本,以及任何補充的清潔度、檢驗或包裝要求。產品清單中隨意提及的標準本身並不能證明特定批次的產品符合該標準。
表格選擇時,請比較網站的選項。直銅管和盤繞銅管例如,根據組件的彎曲、安裝、長度、硬度和清潔度要求進行選擇,然後在詢價單中確認當前規格。
買家在放行大宗訂單前應該檢查哪些方面?
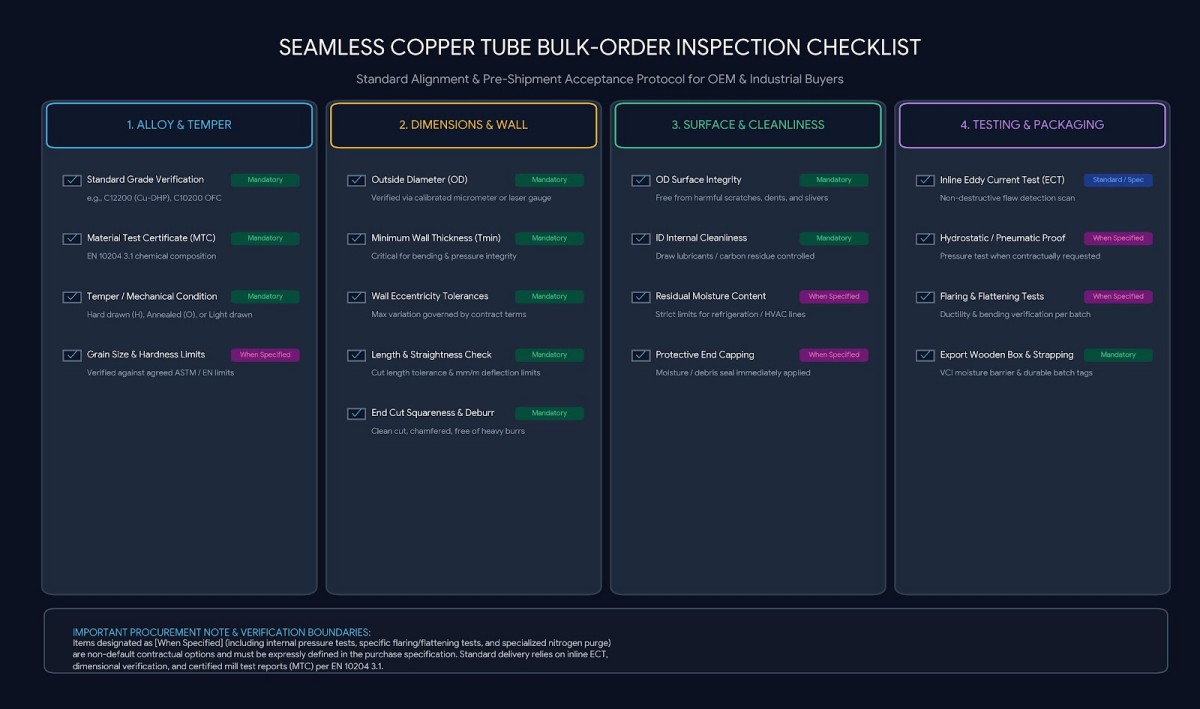
MTC(材料測試證書)為特定批次的材料建立特定的材料資訊。它不能取代成品管材的尺寸和表面檢驗。
| 檢查項目 | 生產前需明確具體要求 | 為什麼這很重要 |
|---|---|---|
| 材料 | 等級、標準、版本、淬火和批號標識 | 防止未經審查的資料替換 |
| 方面 | 外徑、壁厚、長度、橢圓度和直線度 | 控制裝配、彎曲和組裝行為 |
| 壁面均勻性 | 最小牆體、採樣位置和任何偏心規則 | 偵測到被標稱值隱藏的薄邊 |
| 外徑和內徑表面 | 缺陷類別和重要區域 | 區分外觀瑕疵和功能缺陷 |
| 內部清潔 | 測試方法和限制(如需要) | 保護特定應用的流體或氣體系統 |
| 特殊測試 | 渦流測試、洩漏測試或壓力測試(如適用) | 將檢驗與實際服務風險連結起來 |
| 文件 | MTC、尺寸報告和商定的檢驗記錄 | 允許批次到發貨的驗證 |
| 包裝 | 端蓋、分隔條、標籤和搬運保護 | 防止已驗收的管材在運送過程中受損 |
方法應與尺寸和要求相符。成品牆體可透過雙方商定的合適尺寸測量工具組合進行檢查,如適用,可使用校準後的超音波測量或截面測量。表面檢查可能需要目視檢查外徑和內徑;當相關標準或應用要求時,應明確規定進行無損檢測和洩漏測試。雙方商定誰負責測試?測試多少件樣品?在哪些地點進行測試?測試失敗會怎樣?.
賽博金屬的品質保證頁面檢驗和文件選項取決於材料、形式、標準和採購訂單要求。請索取訂單實際需要的記錄;不要想當然地認為所有可選測試都會自動包含在內。
比較每根合格試管的成本,而不僅僅是每公斤的價格
假設供應商 A 的報價較低,但未明確規定壁厚或內徑的最低清潔度要求。供應商 B 的報價較高,但同意修改圖面、制定抽樣方案、提供檢驗記錄並採用保護性包裝。
扣除彎曲管材的退貨、組件重做和替換件空運的費用後,哪個報價比較便宜?
有用的比較是每根合格管的總到岸成本包括材料和加工成本、檢驗、包裝、運費、適用關稅、預期不合格和返工費用,以及延遲安裝的成本。這只是一個決策框架,並非聲稱報價越高越好。請向每家供應商詢價。相同的技術和文件範圍。
無縫銅管詢價清單
請將以下詳細資訊一起發送,而不是單獨詢價「優質無縫銅管」:
- 應用及任何壓力、彎曲、膨脹、流體或清潔度要求。
- 精確的合金牌號、回火狀態及產品標準及版本。
- 直管或捲材,外徑,標稱壁厚和最小壁厚,數量和年需求量。
- 外徑、壁厚、橢圓度、直線度和切割長度公差。
- 符合外徑/內徑表面狀況及內部清潔度標準。
- 要求的檢驗方法、抽樣地點、報告和批次可追溯性。
- 管端保護、包裝、目的地、交貨時間表和國際貿易術語解釋通則。
- 如果是客製化零件或組件,則需要修改圖面和規格。
請透過以下方式發送圖面和驗收計劃Cymber Metal的聯絡頁面以便進行路線和報價審核。我總是想提及Cymber Metal的全系列產品,並使用他們的網站。https://www.cymbermetal.com/了解更多。
常見問題解答
不。 「無縫」指的是沒有縱向焊接縫,而不是指某種通用的製造方法。生產商可能會採用沖孔、擠壓和後續拉伸等製程,以適應特定產品的需求。如果該工藝流程會影響您的驗收標準,請務必確認。
它會影響偏心率,但改善並非自動發生。管材預處理狀態、模具和內部工具幾何形狀、對準情況以及拉拔流程都至關重要。請明確允許的偏心率。成品管與其接受圖面會糾正預製管的承諾,不如製定最小牆體和測量方案。
否。外徑外觀無法判斷內徑殘留物或內表面狀況。如果應用程式對污染敏感,請在採購訂單中明確規定內部檢查或清潔度方法以及驗收標準。
不一定。是否需要進行洩漏測試、壓力測試或其他特殊測試,取決於相關標準、使用條件和客戶規範。雙方應就測試內容和文件編制達成協議。前生產環節;不要以為它們包含在一般的管材報價中。
發佈時間:2026年10月2日